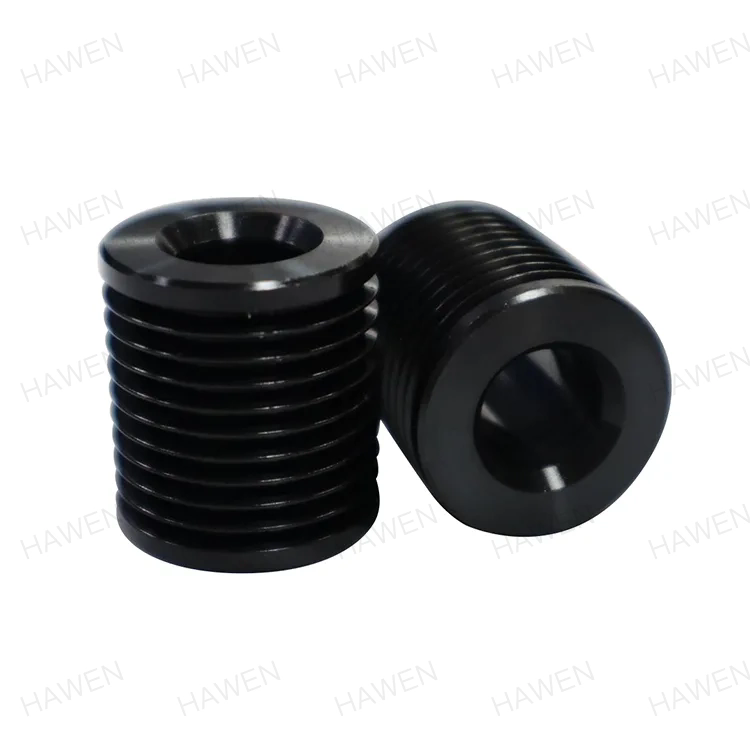
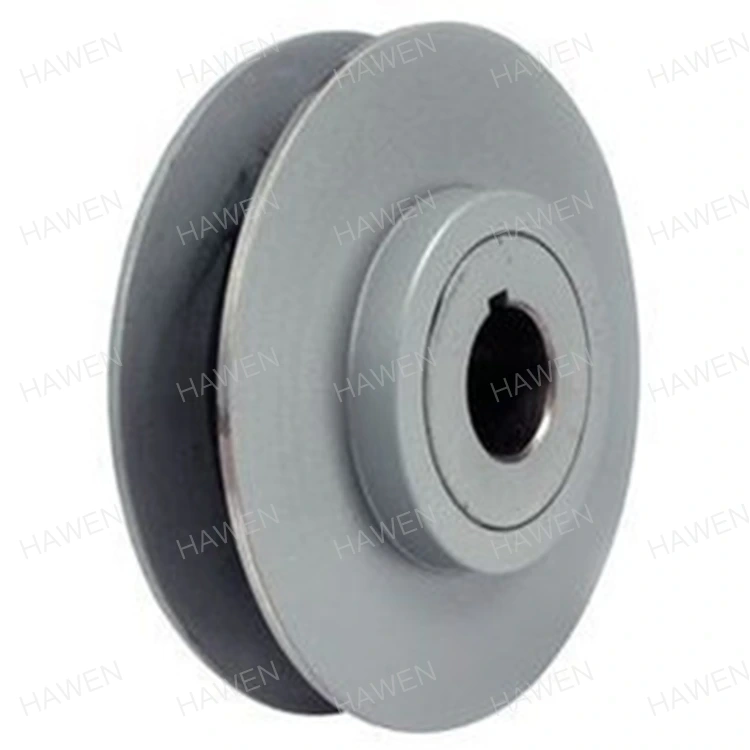
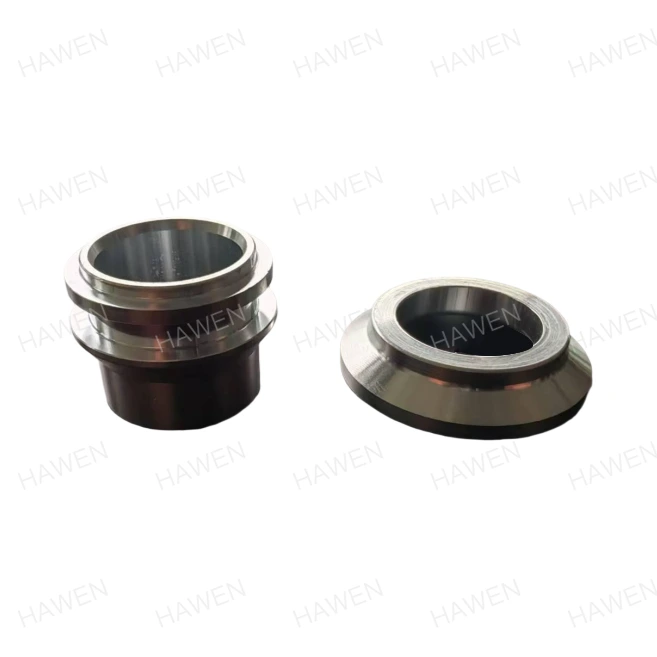
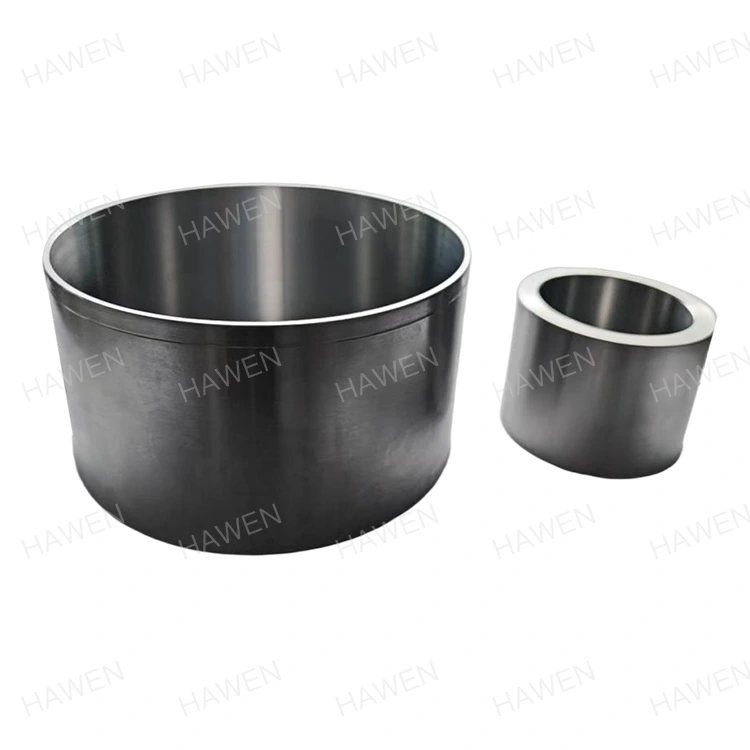
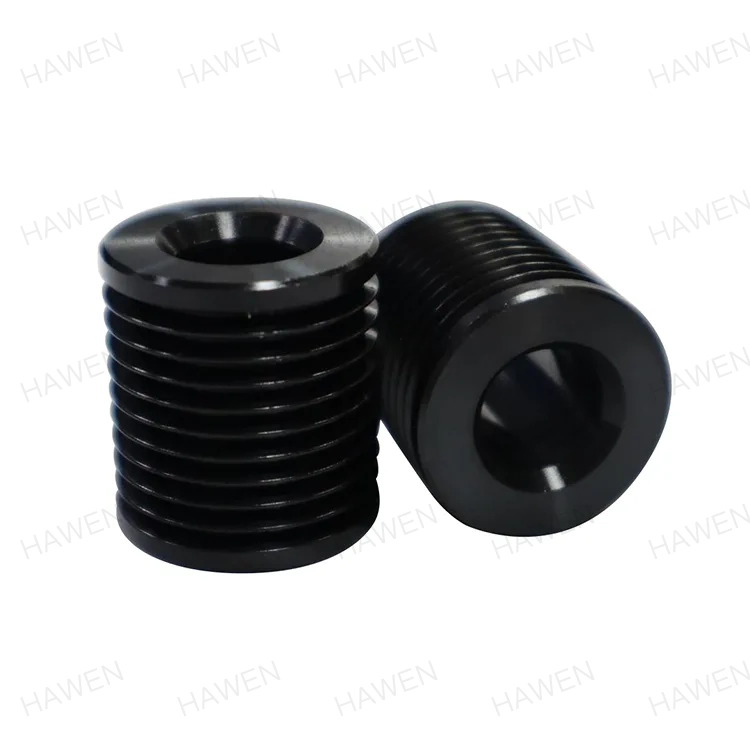
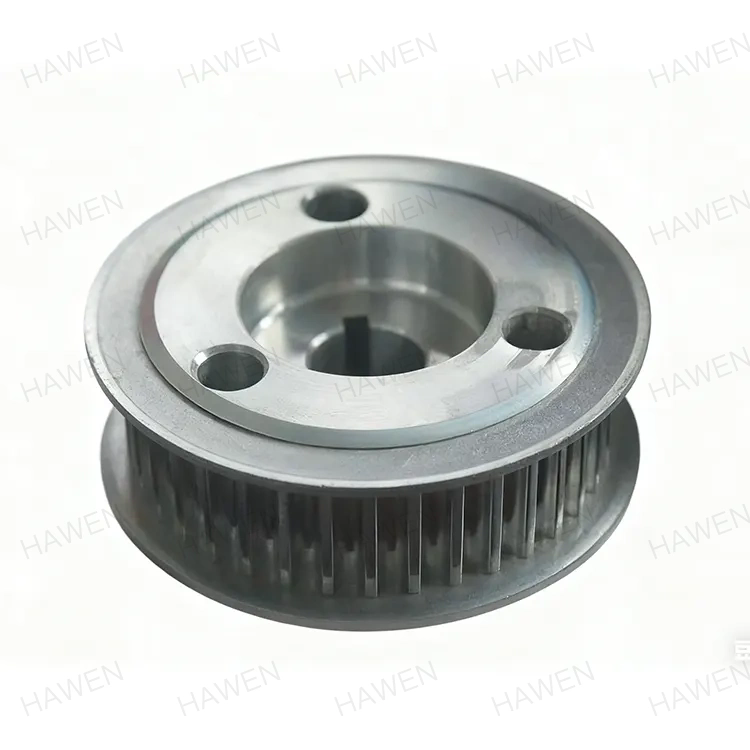
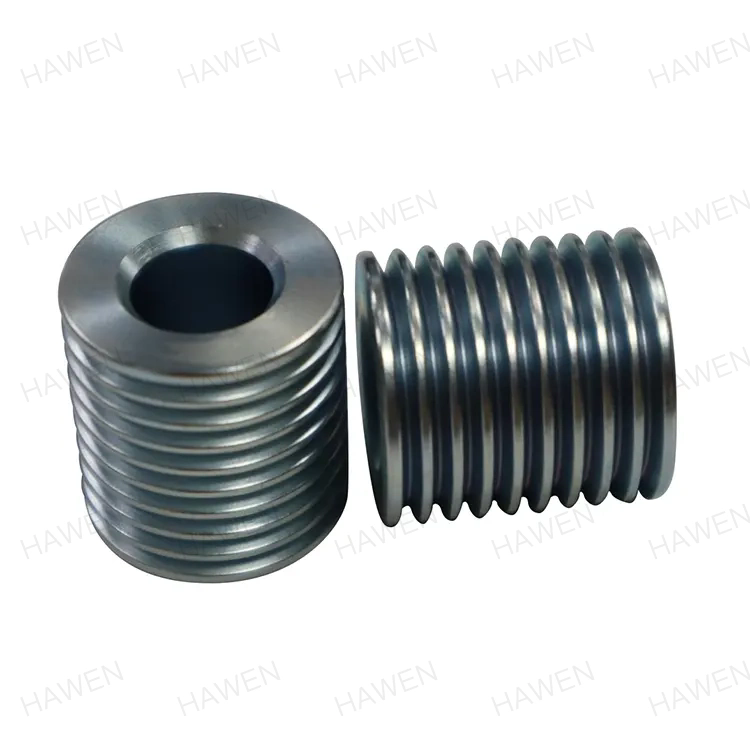
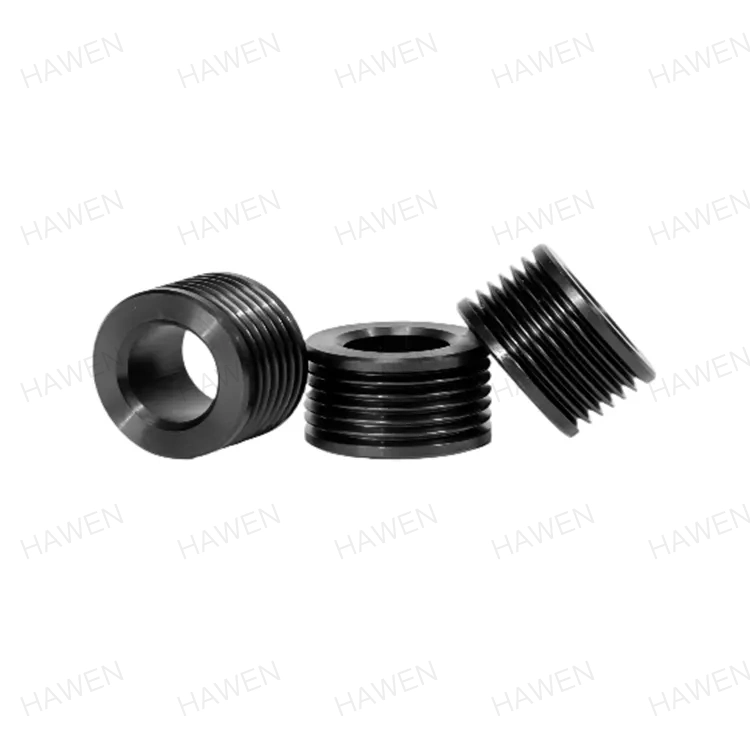
Кез келген таспамен басқарылатын жүйеде - жоғары жылдамдықты өнеркәсіптік желдеткіштен дәл конвейер желісіне дейін - бастапқы орнатудың тиімділігі тарихтың жартысы ғана. Қалған жартысы жүйе іске қосылғаннан кейін орын алады: қосымша реттеулер. Бұл техникалық қызмет көрсету топтары жүктеме кезінде ғана көрінетін ағып кету, діріл және белдікті бақылау мәселелерін түзету үшін орындауы тиіс түзетулер, қайта туралау және қайта тарту процедуралары. Көптеген зауыттарда бұл қайталама реттеулер бастапқы орнатуға қарағанда көбірек жұмыс уақытын жұмсайды және олар жоспарланбаған тоқтап қалудың негізгі көзі болып табылады. Бұл түзетулердің көпшілігінің түпкі себебін бір, жиі назардан тыс қалған параметрден іздеуге болады: концентрлікБелдік шкивтерөздері.
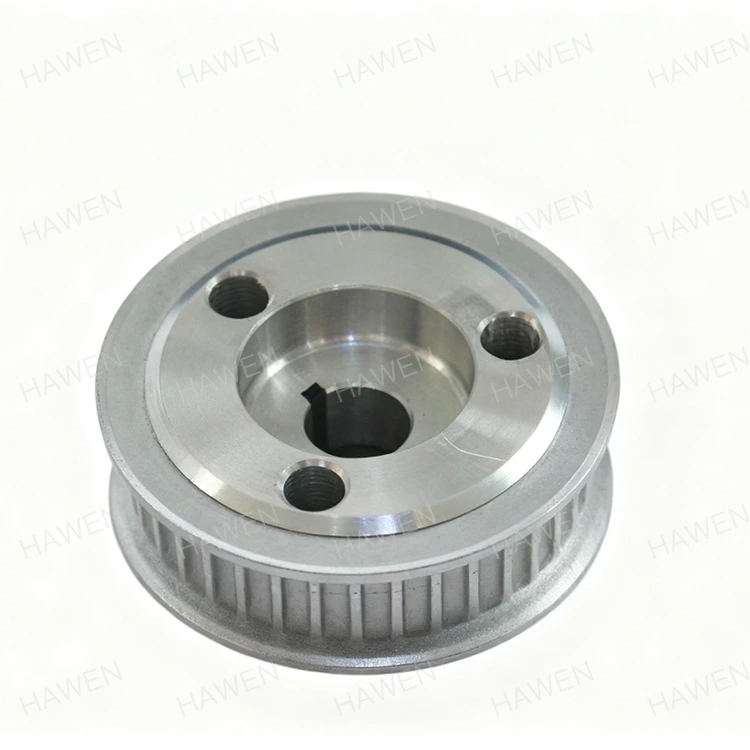
Концентрлілігі жоғары белдік шкив - саңылау ортаңғы осі мен сыртқы диаметрлі орталық осі тамаша тураланған. Белдік шкивінің концентрлігі нашар болса, белдік жолы мінсіз дөңгелек болмайды. Белбеу шкиві айналу кезінде белбеу кернеуінде ауытқиды, бұл дірілге, шуға, белдіктің біркелкі тозуына және «белбеу қозғалысы» немесе «бақылау дрейфі» деп аталатын жағдайға әкеледі. Осы мәселелердің әрқайсысы екінші реттік түзетуді тудырады. Техникалық қызмет көрсету маманы белдік шкивін қайта туралауы, белдікті қайта керуі немесе тіпті компоненттерді мерзімінен бұрын ауыстыруы керек. Керісінше, жоғары концентрлі белдік шкив бұл себептерді бастапқыда жояды, басынан бастап біркелкі жұмыс істейтін және оны бүкіл қызмет ету мерзімінде жалғастыратын белдік жетек жүйесін қамтамасыз етеді. Бұл мақала концентрлік механикасын, оны өлшеуді, оған қол жеткізуге болатын өндірістік процестерді және оның қайталама реттеу уақытын қысқартуға көрсететін сандық әсерін зерттейді.
Белдік шкивтерінің контекстіндегі концентристік - белдік шығырының тесігінің центрі мен оның сыртқы диаметрінің центрі бір осьте жататын геометриялық жағдай. Қарапайым тілмен айтқанда, бұл белдік шкив орнату тесігіне қатысты тамаша дөңгелек екенін білдіреді. Қарапайым болып көрінетін бұл талап белдік жетек жүйесінің жұмысына терең әсер етеді. Егер саңылау мен сыртқы диаметрі концентрлік болмаса, белдік шкив айналу кезінде тербеледі. Радиалды ағын ретінде өлшенетін бұл тербеліс белдік шкивінің тиімді диаметрінің айналу кезінде үздіксіз өзгеруіне әкеледі. Бұл өзгерістерге бейімделу үшін белдік үнемі созылып, босаңсуы керек, бұл көптеген жағымсыз әсерлерді тудырады.
Автокөліктегі мінсіз теңдестірілген доңғалақ пен тепе-теңдік сәл бұзылған доңғалақ арасындағы айырмашылықты қарастыру арқылы концентрліктің маңыздылығын түсінуге болады. Теңгерімделген доңғалақ дірілсіз біркелкі айналады. Теңгерімсіз дөңгелек бүкіл көлікте сезілетін ырғақты діріл тудырады. Дәл осындай принцип белдік шкивтерге де қолданылады. Жоғары концентрлі белдік шкив белбеу шынайы және дәйекті жұмыс істей отырып, біркелкі айналады. Концентрлігі нашар белдік шкив бүкіл жүйе бойынша таралатын дірілді жасайды. Бұл діріл жай ғана қолайсыздық емес; бұл энергияның жоғалуының, мерзімінен бұрын тозуының және қайталама түзетулер қажеттілігінің көзі. Діріл таспаның басқаша қадағалануына, кернеудің ауытқуына және уақыт өте келе бекіту болттарының босап кетуіне әкеледі, мұның бәрі түзету әрекетін қажет етеді.
СағатZhejiang Hawen Electromechanical Co., Ltd., біз жүздеген қондырғылардағы концентрлік пен жүйе өнімділігі арасындағы байланысты өлшедік. Біздің деректеріміз +/- 0,05 мм концентристік төзімділігі бар белдік шкивтің діріл амплитудасын тудыратынын көрсетеді, ол әдетте +/- 0,2 мм төзімділігі бар белдік шкивке қарағанда үш-төрт есе төмен. Дірілдің бұл төмендеуі екінші реттік реттеулердің жиілігі мен ұзақтығының қысқаруымен тікелей байланысты. Төмендегі кесте әртүрлі концентрлік төзімділіктермен байланысты типтік діріл деңгейлерін көрсетеді.
| Концентристік төзімділік (радиалды ағу) | Әдеттегі діріл амплитудасы (мм/с RMS) | Күтілетін қайталама түзетулер (1000 сағатқа) |
| +/- 0,05 мм (жоғары дәлдік) | 1,2 - 1,8 | 1-2 |
| +/- 0,10 мм (стандартты өнеркәсіптік) | 3,0 - 4,5 | 4-6 |
| +/- 0,20 мм (нашар) | 6,0 - 8,0 | 10-15 |
Бұл деректер нақты корреляцияны көрсетеді: жоғары концентрлік дірілдің төмендеуіне әкеледі, бұл екінші реттік реттеу қажеттілігін тікелей азайтады. Дәлдігі төмен белдік шкивінің бастапқы құнын үнемдеу оның қызмет ету мерзімі ішінде жұмсалатын қосымша техникалық қызмет көрсету шығындарынан әрқашан дерлік басым болады. Келесі бөлімдерде біз нашар концентрлік осы мәселелерді тудыратын механизмдерді және жоғары концентрлікті қамтамасыз ететін өндіріс әдістерін қарастырамыз.
Неліктен жоғары концентрлік қайталама реттеулерді азайтатынын түсіну үшін концентрлі емес белдік шкивінен туындаған мәселелер каскадын түсіну пайдалы. Бірінші және ең жылдам әсер - радиалды ағу. Белдік шкив айналу кезінде белдік шкивінің тиімді радиусы өзгереді, себебі айналу центрі белдік шкивтің ортасымен тураланбаған. Бұл белдеу жолы мінсіз шеңбер емес дегенді білдіреді; ол эллипс. Белбеу ұзағырақ радиусты орналастыру үшін созылуы керек және белдік шкиві айналғанда қысқа радиусты орналастыру үшін босаңсуы керек. Бұл циклдік созылу және босаңсу белдіктің сырғып кетуіне әкеліп соғады, бұл белдікте діріл немесе «сықырлау» тудырады. Бұл діріл жетекші жабдыққа және монтаждық құрылымға берілетін діріл көзі болып табылады.
Бұл циклдік созылу да белдіктің біркелкі тозуына әкеледі. Белдіктің қайта-қайта созылған бөлігі үйкеліс пен қызуды жоғарылатады, бұл ерте крекингке әкеледі. Сондай-ақ, белбеу бетінде «глазурь» пайда болуы мүмкін, бұл оның үйкеліс коэффициентін азайтады және оның сырғып кетуіне әкеледі. Сырғанақ көбірек жылу шығарады және процесті тездетеді. Сонымен қатар, белдіктің қадағалануы әсер етеді. Белбеу табиғи түрде түсірілген жүктің бағытына қарай ұмтылады. Егер белдік шкив концентрлік болмаса, белбеу шкивінің айналасында қозғалған кезде белдік әртүрлі бүйірлік жүктемелерге ұшырайды. Бұл белдіктің белдік шығырының бетінде алға-артқа жылжып, белдік жиектері мен белдік шкивінің фланецтеріне зақым келтіруі мүмкін.
Бұл мәселелердің сөзсіз нәтижесі екінші реттік түзету болып табылады. Техникалық қызмет көрсетушіге қажет:
Бұл түзетулердің әрқайсысы уақытты алады. Бос емес өндіріс орнында осы түзетулер кезінде жоғалған өнімнің құны айтарлықтай болуы мүмкін. Келесі кестеде әрбір екінші реттік реттеу тапсырмасы үшін қажетті әдеттегі уақыт пен жұмыс күшін бағалау берілген.
| Екінші реттік реттеу тапсырмасы | Әдеттегі талап етілетін уақыт | Еңбек құны (болж.) |
| Белдіктің керілуін реттеу | 15-30 минут | $25 - $50 |
| Белдік шкивін туралау | 30-60 минут | $50 - $100 |
| Белдікті ауыстыру | 1-2 сағат | $100 - $200 |
| Бекіту болттарын қайта қатайту | 15 минут | $20 |
| Мойынтіректерді тексеру/ауыстыру | 1-2 сағат | $100 - $200+ |
Бұл шығындар жабдықтың қызмет ету мерзімі ішінде еселенеді. Нашар өндірілген белдік шығыры әрқайсысы жоғалған өндірістегі тікелей шығындарды және жанама шығындарды білдіретін көптеген қайталама реттеулерді жасай алады. Жоғары концентрлі белдік шығыры, керісінше, ең аз дірілмен және белдіктің айналуымен жұмыс істейді, бұл араласулардың қажеттілігін күрт төмендетеді. Zhejiang Hawen Electromechanical Co., Ltd. компаниясында біздің дәл өңделген белдік шығырлары осы қайталама реттеулерді азайтуға арналған, бұл меншіктің жалпы құнын төмендетеді және жүйенің жоғары сенімділігін қамтамасыз етеді.
Белбеу шкивінде жоғары концентрлілікке қол жеткізу кездейсоқ емес; бұл ойластырылған және мұқият бақыланатын өндіріс процесінің нәтижесі. Процесс саңылау мен сыртқы диаметрдің бір, тұрақты қондырғыдан өңделуін қамтамасыз етуі керек, бұл дайындаманың орнын ауыстырудан туындаған қателерді болдырмайды. Жоғары концентрлілікке саяхат шикізаттан, әдетте құймадан немесе штанганың бір бөлігінен басталады және дәл өңдеу операцияларының сериясы арқылы жалғасады. Концентрліліктің кілті - бөлшекті дәл бекітпеде ұстау және барлық маңызды өңдеу операцияларын бір қондырғыда орындау.
Бірінші қадам - барлық кейінгі операциялар үшін негізгі деректер болатын саңылау, әдетте, тірек бетін жасау. Бұрғылау, әдетте, бұрғылау, оймалау немесе бұрғылау арқылы нақты өлшемге дейін өңделеді. Бұл тесік дөңгелек және түзу болуы керек. Содан кейін дайындама ұңғымаға дәл сәйкес келетін оправкаға немесе бекітпеге сенімді түрде орнатылады. Бұл ұңғы өңдеу операцияларының қалған бөлігі үшін нағыз орталық болуын қамтамасыз етеді. Келесі операция сыртқы диаметрді өңдеу болып табылады. Бұл әдетте ОД-ны дәл өлшемге және жоғары дөңгелектік дәрежесіне айналдыра алатын CNC токарлық станоктың көмегімен жасалады. Жоғары концентрлілікке қол жеткізудің кілті ұңғыма мен OD бір қондырғыда өңделеді. Бұл бөліктің орнын ауыстырған кезде енгізілетін кез келген қатені жояды.
Соңғы қадам - әрлеу операциясы, көбінесе жұқа өңдеу немесе тегістеу процесі. Тегістеу токарлық өңдеуге қарағанда дәлдіктің одан да жоғары дәрежесіне қол жеткізе алады, Ra 0,8 мкм немесе жақсырақ бетті өңдеуге және +/- 0,02 мм концентристік төзімділікке қол жеткізе алады. Белдік шкив жоғары жылдамдықта немесе ауыр жүктемелерде жұмыс істейтін қолданбалар үшін тегістеу жиі көрсетіледі. Төмендегі кесте әртүрлі өндірістік процестер арқылы қол жеткізілетін типтік концентристік төзімділіктерді жинақтайды.
| Өндірістік процесс | Типтік концентристік (Ашу) | Салыстырмалы құн | Типтік қолданбалар |
| Айналмалы (Бір реттік орнату) | +/- 0,10 мм | Төмен | Жалпы мақсаттағы, төмен жылдамдықты қолданбалар |
| Айналды (көп орнату) | +/- 0,20 мм | Төмен | Белдік жетек жүйелері үшін ұсынылмайды |
| Айналды + Жер | +/- 0,02 мм | Орташа | Жоғары жылдамдықты, дәлдіктегі қолданбалар |
| Оправкамен өңделген CNC | +/- 0,05 мм | Орта-жоғары | Стандартты өнеркәсіптік белдік жетектері |
| Оправка + тегістеу арқылы CNC өңделген | +/- 0,02 мм | Жоғары | Жоғары жылдамдықты, жоғары дәлдіктегі қолданбалар |
Zhejiang Hawen Electromechanical Co., Ltd. компаниясында біз белдік шығырларымыздың оңтайлы концентрлілігіне қол жеткізу үшін CNC токарлық және қажет болған жағдайда дәл тегістеу комбинациясын қолданамыз. Біздің өндіріс процессіміз әрбір белдік шығырының көрсетілген төзімділікке сәйкес келетін концентрлікпен шығарылуын қамтамасыз ету үшін жасалған. Мұның кілті - дәлме-дәл бекітпелерді пайдалану және өңдеу процесінде қолмен реттеулерді жою.
Жоғары концентрлі белдік шкивтерді пайдаланудың артықшылықтары тек сапалы емес; оларды өлшеуге және мөлшерлеуге болады. Негізгі артықшылықтар - қайталама реттеу уақытын қысқарту, белдік пен мойынтіректердің қызмет ету мерзімін ұзарту және жүйенің жалпы тиімділігін арттыру. Бұл артықшылықтардың әрқайсысы тікелей шығындарды үнемдеуге және өнімділікті арттыруға әкеледі. Сандық жақсартуларды екі бірдей белдік жетек жүйесін салыстыру арқылы көрсетуге болады: біреуі стандартты белдік шығырларымен және екіншісі жоғары концентристік белдік шығырларымен.
Қысқартылған қайталама реттеу уақыты:Ең тікелей артықшылығы - қайталама түзетулер жиілігін азайту. Стандартты белдік шығырларын пайдаланатын белдік жетек жүйесі жылына алты немесе одан да көп қайталама реттеулерді қажет етуі мүмкін, олардың әрқайсысы бір сағат немесе одан да көп уақыт алады. Жоғары концентрлі белдік шкивтерді пайдаланатын жүйе жылына бір немесе екі рет реттеуді қажет етуі мүмкін. Төмендегі кестеде көрсетілгендей үнемделген уақыт айтарлықтай болуы мүмкін.
| Метрика | Стандартты белдік шығырлар | Жоғары концентрлі белдік шығырлар | Үнемдеу |
| Жылына қайталама түзетулер | 6-10 | 1-2 | 4-9 реттеу |
| Бір ретке келтірудің орташа уақыты | 45 минут | 20 минут | 25 минут сақталды |
| Жылына жалпы уақыт | 4,5 - 7,5 сағат | 0,3 - 0,7 сағат | 4 - 7 сағат үнемделді |
| Жылдық еңбек құны (60 доллар/сағат) | $270 - $450 | $20 - $40 | 230 - 410 доллар үнемделді |
Белдіктің қызмет ету мерзімі ұзағырақ:Нашар концентрліктен туындаған біркелкі емес кернеу мен діріл белдіктің қызмет ету мерзімін күрт қысқартады. Жоғары концентрлі белдік шкивінде жұмыс істейтін белбеу төмен концентрлі белдік шкивінде жұмыс істейтін таспаға қарағанда 2-3 есе ұзақ қызмет ете алады. Белдік тозуының азаюы сонымен қатар белдікті ауыстыру жиілігін және соған байланысты тоқтау уақытын азайтады.
Ұзақ мойынтіректердің қызмет ету мерзімі:Концентрлі емес белдік шкивінен туындайтын діріл тікелей жетекші жабдықтың мойынтіректеріне және жетек қозғалтқышына беріледі. Бұл діріл мойынтіректердің мерзімінен бұрын тозуына және істен шығуына әкеледі. Жоғары концентрлі белдік шығырлары мойынтіректерге берілетін дірілді азайтып, олардың қызмет ету мерзімін ұзартады. Мойынтіректердің ақауларының азаюы жабдықтың тоқтап қалуын және техникалық қызмет көрсету шығындарын азайтуды білдіреді.
Жақсартылған жүйе тиімділігі:Белдік шкивтері концентрлі болғанда белдік жетек жүйесі тиімдірек жұмыс істейді. Белдік үздіксіз созылып, босаңсытпайды, үйкеліс пен дірілге кететін энергия азаяды. Бұл энергияны тұтынудың шамалы, бірақ өлшенетін төмендеуіне айналуы мүмкін, бұл уақыт өте келе шығындарды айтарлықтай үнемдеуге мүмкіндік береді.
Бұл сандық артықшылықтар жоғары сапалы, жоғары концентрлі белдік шкивінің жоғары бастапқы құны техникалық қызмет көрсетудегі үнемдеумен және оның қызмет ету мерзімі ішінде тоқтап қалумен өтелетінін көрсетеді. Zhejiang Hawen Electromechanical Co., Ltd. компаниясында біз тұтынушыларымызға белдік шкивін таңдау туралы негізделген шешім қабылдауға қажетті деректерді береміз, бұл оларға меншіктің жалпы құнын оңтайландыруға көмектеседі.
Белдік шығырларының көрсетілген концентристік төзімділікке сәйкес келуін қамтамасыз ету сапаны бақылаудың сенімді процесін талап етеді. Концентриттілікті өлшеу әдетте теру индикаторы немесе координаттарды өлшеу машинасы (CMM) арқылы орындалады. Сынақ орнату салыстырмалы түрде қарапайым, бірақ дәлдік пен жүйелілікті қажет етеді. Өлшеу процесі келесідей:
Белдік шкив дәлдік оқпанға немесе ол орнатылатын білікке орнатылады. Одан кейін центрлер арасына немесе дәл V-блокқа орналастырылады. Теру индикаторы тұғырға орнатылып, оның зонды белдік шкивінің сыртқы диаметріне тиетіндей етіп орналастырылған. Содан кейін белдік шкив баяу айналады және теру индикаторының көрсеткіші байқалады. Белдік шкивінің айналуы кезіндегі көрсеткіштің жалпы ауытқуы жалпы жүгіру болып табылады. Қабылдау шарты ретінде концентрлік қателіктен екі есе болатын бұл ағынның мәні пайдаланылады.
Өлшеу дәйектілікті қамтамасыз ету үшін белдік шкивінің беткі жағындағы бірнеше нүктеде жүргізілуі керек. Төмендегі кестеде біздің зауытта қолданылатын белдік шкивтерінің әртүрлі сорттарын қабылдау критерийлері берілген.
| Белдік шкивінің дәрежесі | Қолайлы жүгіру | Эквивалентті концентрлік қате |
| Өнеркәсіптік деңгей (стандартты) | ≤ 0,20 мм | +/- 0,10 мм |
| Дәлдік дәрежесі | ≤ 0,10 мм | +/- 0,05 мм |
| Жоғары дәлдік дәрежесі (жер) | ≤ 0,05 мм | +/- 0,025 мм |
Zhejiang Hawen Electromechanical Co., Ltd. компаниясында біз әрбір белдік шығырының көрсетілген концентрлік талаптарға сай келетініне көз жеткізу үшін процесс кезінде өлшеу мен қорытынды тексеруді пайдаланамыз. Біздің сапаны бақылау жүйеміз ISO 9001:2015 стандартына сәйкес сертификатталған және біз барлық тексерулердің егжей-тегжейлі жазбаларын жүргіземіз. Бұл біздің тұтынушылардың өнімділік күтулеріне сәйкес келетін және қайталама реттеу қажеттілігін азайтатын белдік шығырларын алуына кепілдік береді.
1-сұрақ: Белдік шкивтеріндегі концентрлік пен ағудың айырмашылығы неде?
Жауап: Концентрлік және жүгіру бір-бірімен байланысты, бірақ бөлек ұғымдар. Концентрлік - екі немесе одан да көп мүмкіндіктер ортақ осьті бөлісетін геометриялық шарт. Екінші жағынан, жүгіру - бұл бөліктің қозғалмайтын ось айналасында айналуы кезіндегі функция орнындағы жалпы өзгеріс. Белбеу шкиві үшін концентрлік тесігінің ортасы мен сыртқы диаметрдің ортасы арасындағы қателік болып табылады. Ағып кету - белдік шкиві айналу кезінде сыртқы диаметрде өлшенген жалпы тербеліс. Ағындылық әдетте концентрлік қателіктен екі есе көп. 0,1 мм ағыны бар белдік шкивтің концентрлік қателігі +/- 0,05 мм.
2-сұрақ: Нашар концентрлік белдіктің қызмет ету мерзіміне қалай әсер етеді?
Жауап: Нашар концентрлік белбеу шкив айналу кезінде белдіктің циклдік созылуына және босаңсуына әкеледі. Бұл белбеудің біркелкі емес тозуына әкеледі, ол белдік бетінде жарықтар мен жылтырату ретінде көрінеді. Сондай-ақ, белдік жоғары үйкеліс пен қызуды бастан кешіріп, тозуды одан әрі жылдамдатады. Зерттеулер көрсеткендей, 0,2 мм ағыны бар белдік шкивінде жұмыс істейтін таспаның қызмет ету мерзімі 0,05 мм белбеу шкивінде жұмыс істейтін белдікке қарағанда 40-60% қысқа болуы мүмкін.
3-сұрақ: Белдік керілуін реттеу арқылы шкивтің нашар концентрлілігін өтей аламын ба?
Жауап: Жоқ, белдіктің керілуін реттеу нашар концентриттіліктің орнын толтыра алмайды. Кернеу – белдіктегі орташа жүктемені белгілейтін статикалық реттеу. Концентрлік қате статикалық кернеу әсер етпейтін динамикалық жүктеменің өзгеруін жасайды. Жоғары кернеу белдіктердің біраз тербелісін азайтуы мүмкін болғанымен, мойынтіректерге жүктемені арттырады және белдіктің мерзімінен бұрын істен шығуына әкелуі мүмкін. Жалғыз тиімді шешім - дұрыс концентрлілігі бар белдік шкивін пайдалану.
4-сұрақ: Стандартты және жоғары дәлдіктегі белдік шкив арасындағы әдеттегі шығындар айырмашылығы қандай?
Жауап: Шығындағы айырмашылық өлшемге, материалға және өндіріс көлеміне байланысты. Әдетте, жоғары дәлдіктегі белдік шкивінің құны (+/- 0,05 мм немесе одан жақсырақ) стандартты белдік шкивінен (+/- 0,10 мм) 30-50% қымбат. Дегенмен, жоғарылаған бастапқы құн көбінесе техникалық қызмет көрсету шығындарының азаюымен және белдіктің қызмет ету мерзімінің ұзаруымен өтеледі. 5 жылдық кезеңдегі иеленудің жалпы құны жоғары дәлдіктегі белдік шкив үшін жиі төмен болады.
5-сұрақ: Мен сатып алған белдік шкивтің концентрлілігін қалай тексеруге болады?
Жауап: Осы мақалада сипатталғандай теру индикаторы арқылы концентриттілікті тексеруге болады. Белдік шкивін дәлдік оқпанға орнатыңыз және оны орталықтардың арасына қойыңыз. Белдік шкивінің сыртқы диаметріне тию үшін теру индикаторын орнатыңыз. Белдік шкивін бұрап, жалпы оқу өзгерісін қадағалаңыз. Бұл жалпы жүгіру. Егер жалпы ағып кету қолданбаның күтілетін рұқсатынан асып кетсе, белдік шкивін ауыстыру керек. Көптеген өндірушілер, соның ішінде Zhejiang Hawen Electromechanical Co., Ltd., өлшенген ағу мәндерін қамтитын әрбір тапсырысқа сәйкестік сертификатын береді.
Белдік шкивінің концентрлігі мен қайталама реттеу уақыты арасындағы байланыс тікелей және маңызды. Концентрлі емес белдік шкив радиалды ағуды жасайды, бұл дірілге, белдіктің жылжуына және белдіктің біркелкі тозуына әкеледі. Бұл мәселелер сөзсіз қайталама реттеу цикліне әкеледі: қайта керу, қайта туралау, белдікті ауыстыру және мойынтіректерге техникалық қызмет көрсету. Бұл түзетулер жай ғана қолайсыздық емес; олар еңбекке, тоқтап қалуға және құрамдас бөліктерді ауыстыруға қатысты айтарлықтай шығындарды білдіреді.
Жоғары концентрлі белдік шығырлары осы мәселелердің түпкі себебін шешеді. Саңылау мен сыртқы диаметрдің мінсіз сәйкес келуін қамтамасыз ету арқылы олар діріл мен белдіктің жылжу көздерін жояды. Нәтиже – басынан бірқалыпты жұмыс істейтін, ең аз техникалық қызмет көрсетуді қажет ететін және ұзақ қызмет ету мерзімін қамтамасыз ететін белдік жетек жүйесі. Zhejiang Hawen Electromechanical Co., Ltd. компаниясында біз концентристіктің ең жоғары стандарттарына сәйкес келетін белдік шығырларын өндіруге міндеттенеміз. Біздің дәл өңдеу процестері, қатаң сапаны бақылау және халықаралық стандарттарды сақтау тұтынушыларымызға қайталама реттеулерді азайтатын және жүйенің сенімділігін барынша арттыратын белдік шығырлар алуын қамтамасыз етеді.
Zhejiang Hawen Electromechanical Co., Ltd. компаниясына хабарласыңыз.жоғары концентрлі белдік шығырларымыз сіздің жұмысыңызды қалай жақсарта алатынын және техникалық қызмет көрсету шығындарын азайтатынын білу үшін бүгін.
Мекенжай:№809 Цзиньниу көшесі, Биху қаласы, Лианду ауданы, Лишуй қаласы, Чжэцзян провинциясы Қытай
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Барлық құқықтар қорғалған. Links| Sitemap| RSS| XML| Құпиялылық саясаты