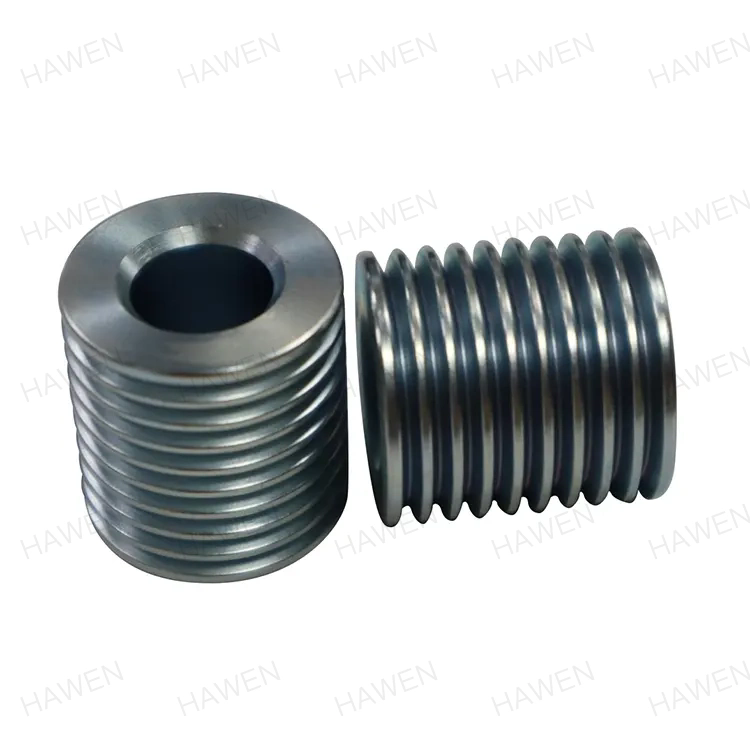
Техникалық қызмет көрсету жөніндегі инженер жаңа жинақты орнатадыБелдік шығырларжетек жүйесінде көрсетілген ойық профилі мен диаметрі белдік жетегінің бастапқы жұмысын қалпына келтіретініне сенімді болыңыз. Бірнеше апта ішінде белбеу сықырлай бастайды, шеттері тозып, белдік ойыққа біркелкі емес отырады. Мәселе белдікте емес. Мәселе - ойық. Ойықтың бұрышы екі градусқа өшеді, ойықтың диаметрі шеңбер бойымен өзгереді, ал беткі қабат тым өрескел. Бұл сценарий қажетті рұқсаттарды ұстай алмайтын өңдеу процестерінің тікелей салдары болып табылады. Белдік шкивтерді сатып алушылар үшін қандай өңдеу процестері ойықтың дәлдігі мен дәйектілігін қамтамасыз ететінін түсіну осы ақауларды болдырмау үшін өте маңызды.
Бұл нұсқаулық сенімді жұмыс істейтін белдік шкивтерін алуды қажет ететін сатып алу инженерлері мен техникалық қызмет көрсету менеджерлеріне арналған. Біз ойықтың маңызды параметрлерін, оларға қол жеткізетін өңдеу процестерін, оларды тексеретін тексеру әдістерін және жеткізушіні бағалау критерийлерін түсіндіреміз. Сондай-ақ, біз Zhejiang Hawen Electromechanical Co., Ltd-дегі зауытымыздан өнімнің егжей-тегжейлі параметрлерін береміз. Конвейерлер, HVAC жетектері, ауылшаруашылық машиналары немесе өнеркәсіптік желдеткіштер үшін шығырларды сатып алсаңыз да, бұл нұсқаулық өңдеудің дұрыс сапасын анықтауға және оны жеткізе алатын жеткізушіні таңдауға көмектеседі.
Белдік шкивінің өнімділігі оның ойығының дәлдігіне байланысты. Ойық - белдікті бағыттайтын және ұстап тұратын арна. Егер ойық дәл болмаса, белдік дұрыс орналаспайды, ал жетек өнімділігін жоғалтады, шу шығарады және мерзімінен бұрын тозады. Төрт ойық параметрі маңызды: ойықтың бұрышы, ойықтың диаметрі, ойық профилі және бетті өңдеу. Ойықтың бұрышы белдіктің ойыққа қалай сыналатынын анықтайды. V-белдік шкив үшін стандартты бұрыш шкив диаметріне байланысты 34, 36 немесе 38 градус болады. Бір дәрежедегі қателік белдіктің қуат беру қабілетін төмендетіп, біркелкі емес тозуға әкелуі мүмкін. Ойықтың диаметрі жылдамдық қатынасына әсер ететін белдіктің қадам сызығын анықтайды. Ойық профилі ойықтың тереңдігін және тамыр радиусын қамтиды. Беткі қабат үйкеліс пен белдіктің тозуына әсер етеді. Төмендегі кестеде осы параметрлер мен олардың типтік төзімділіктері жинақталған.
| Параметр | Типтік төзімділік | Өнімділікке әсері |
| Ойық бұрыш | +/- 0,5 градус | Белдіктің сыналануына және қуат берілуіне әсер етеді |
| Ойықтың диаметрі | +/- 0,05 мм | Жылдамдық қатынасы мен белбеуді бақылауға әсер етеді |
| Ойық профилі (тереңдік, тамыр радиусы) | +/- 0,1 мм | Белдіктің отыруына және тозуына әсер етеді |
| Беттік әрлеу (Ra) | 0,8 - 1,6 мкм | Үйкеліс пен белдіктің қызмет ету мерзіміне әсер етеді |
| Groove Runout | +/- 0,05 мм | Діріл мен белдікті бақылауға әсер етеді |
СағатZhejiang Hawen Electromechanical Co., Ltd., Біздің зауыт осы төзімділік пен тығызырақ белдік шығырларын шығарады. Біз ойықтың дәлдігі белдік жетек өнімділігінің негізі екенін түсінеміз және оған қол жеткізу үшін қажетті өңдеу және тексеру жабдықтарына инвестиция салдық. Біздің инженерлік команда сіздің нақты қолданбаңызға сәйкес рұқсаттар туралы кеңес бере алады.
Таспалы шкивтің ойық профилі өңдеу процестерінің реттілігі арқылы қалыптасады. Бірінші процесс - шығырдың негізгі геометриясын, оның ішінде сыртқы диаметрін, саңылауын және бетінің енін белгілейтін токарлық өңдеу. Содан кейін ойық шкивтің бетіне кесіледі. V-белдік шкивтер үшін ойық әдетте қажетті бұрыш пен профильге сәйкес келетін пішін құралы немесе CNC ойық шығару құралы арқылы кесіледі. Ойықтың дәлдігі станоктың қаттылығына, құралдың өткірлігіне және құрал жолының дәлдігіне байланысты. Шығырдан кейін бетті өңдеуді және өлшем дәлдігін жақсарту үшін шығырды тегістеуге болады. Төмендегі кесте өңдеу процестерін және олардың ойық дәлдігіндегі рөлін қорытындылайды.
| Процесс | Функция | Әдеттегі төзімділікке қол жеткізілді | Жабдық |
| Бұрылу | OD, тесігі және бетін қалыптастырады | +/- 0,05 мм | CNC токарь |
| Ойық ашу | Ойық профилін кеседі | +/- 0,1 мм, +/- 0,5 градус | Ойық кесу құралы бар CNC токарлық станок |
| Ұнтақтау | Аяқтау мен дәлдікті жақсартады | +/- 0,02 мм, Ra 0,8 мкм | Цилиндрлік тегістеуіш |
| Қақпақты тазалау | Өткір жиектерді жояды | Жоқ | Қолмен немесе автоматтандырылған |
| Теңдестіру | Массаның таралуын түзетеді | G16 немесе жақсырақ | Динамикалық теңдестіру машинасы |
Біздің зауытта белдік шығырларын бір реттік орнатуда бұру және ойық салу үшін тірі аспаптары бар CNC токарлық станоктарды қолданамыз. Бұл операциялар арасында шығырды қайта бұрау кезінде туындауы мүмкін қатені жояды. Біз сондай-ақ ойықтың бұрышы мен түбір радиусының бөліктен бөлікке сәйкес келуін қамтамасыз ете отырып, дәл ойық профиліне дейін тегістелетін дәл пішін құралдарын пайдаланамыз.
Тегістеу - бұл жақсы шығырды алатын және оны дәл шығырға айналдыратын процесс. Жою және ойық ашу негізгі геометрияны белгілеу кезінде, ажарлау ойықтың бұрышын, ойықтың диаметрін және бетінің әрлеуін нақтылайды. Тегістеу талап етілетін ойық профиліне тігілген дәлдіктегі тегістеу дөңгелегі арқылы орындалады. Шкив дәлдік оқпанға орнатылып, тегістеу дөңгелегіне қарсы айналады. Тегістеу процесі материалдың аз мөлшерін, әдетте 0,1-ден 0,3 мм-ге дейін жояды және жалғыз бұру кезінде қол жеткізу қиын болатын төзімділікке қол жеткізеді. Тегістеуден кейінгі бетті өңдеу әдетте Ra 0,4-0,8 мкм құрайды, бұл үйкеліс пен белдік тозуын азайтады. Төмендегі кестеде бұру және тегістеу арқылы қол жеткізілген дәлдік пен аяқтау салыстырылады.
| Процесс | Ойық бұрышқа төзімділік | Ойық диаметрінің төзімділігі | Беттік әрлеу (Ra) |
| Тек бұрылу | +/- 0,5 градус | +/- 0,05 мм | 1,6 - 3,2 мкм |
| Токарлық + тегістеу | +/- 0,1 градус | +/- 0,01 мм | 0,4 - 0,8 мкм |
Hawen-де біздің зауыт белдік шығырларымыздың ойықтарын тегістеу үшін процесс кезінде өлшенетін CNC цилиндрлік тегістеуіштерді пайдаланады. Процесс кезіндегі өлшеу жүйесі тегістеу кезінде ойықтың диаметрін үздіксіз өлшейді және дөңгелектердің тозуын автоматты түрде өтейді. Бұл өндірістегі бөлшектердің санына қарамастан, әрбір шығырдың көрсетілген рұқсатқа сай болуын қамтамасыз етеді. Біз сондай-ақ ойық профилін сақтау және күйіп қалудың немесе беттің зақымдалуын болдырмау үшін тегістеу дөңгелегін белгілі бір аралықпен бекітеміз.
Өндіріс кезінде ойықтың дәлдігін тексеру әрбір белдік шығырының техникалық сипаттамаларға сәйкес келуін қамтамасыз ету үшін маңызды. Тексеру процесі процестегі тексеруді және қорытынды тексеруді қамтиды. Процесті тексеруді станок операторы ойық өлшегіштер, микрометрлер және циферблат индикаторлары сияқты қол құралдары арқылы жүзеге асырады. Өндіріс кезінде оператор жүйелі аралықпен ойықтың бұрышын, ойықтың диаметрін және ойықтың ағуын тексереді. Егер ауытқу анықталса, машина көбірек бөлшектер шығарылмай тұрып реттеледі. Соңғы тексеруді сапаны бақылау бөлімі дәлірек жабдықты, мысалы, координаттарды өлшейтін машинаны (CMM) немесе профиль проекторын пайдалана отырып орындайды. CMM ойық бұрышын, ойық профилін және ойықтың ағуын жоғары дәлдікпен өлшей алады. Төмендегі кестеде тексеру әдістері мен олардың қолданылуы жинақталған.
| Тексеру әдісі | Ол нені өлшейді | Дәлдік | Қолданылғанда |
| Ойық өлшегіш | Ойықтың бұрышы және профилі | +/- 0,5 градус | Процессте |
| Микрометр | Ойықтың диаметрі | +/- 0,01 мм | Процессте |
| Теру көрсеткіші | Ойықтың ағуы | +/- 0,01 мм | Процессте |
| Профиль проекторы | Ойық профилі | +/- 0,005 мм | Қорытынды тексеру |
| Координаттарды өлшейтін машина (CMM) | Барлық ойық параметрлері | +/- 0,002 мм | Қорытынды тексеру |
Біздің зауытта біз белдік шығырларымыздың ойық дәлдігін тексеру үшін процесс кезіндегі және соңғы тексеруді пайдаланамыз. Біздің операторлар әр 10 бөлік сайын ойықтың бұрышы мен диаметрін тексеру үшін ойық өлшегіштер мен микрометрлерді қолдануға үйретілген. Біздің сапаны бақылау бөлімі сынама негізінде ойық профилін және ағуды тексеру үшін CMM пайдаланады. Біз әрбір өндірістік лот бойынша егжей-тегжейлі тексеру жазбаларын жүргіземіз, бұл өз тұтынушыларымызға толық бақылауды қамтамасыз етеді.
Белдік шкив жеткізушісін өңдеу сапасы үшін бағалау жабдыққа, құрал-сайманға, процесті бақылауға, тексеруге және тәжірибеге назар аударуды талап етеді. Жабдықтаушыда шығырларды қажетті рұқсат етілген шамаға бұру, ойық салу және тегістеу үшін жабдық болуы керек. Бұған CNC токарьлары, CNC тегістеуіштері және дәлме-дәл аспаптар кіреді. Жеткізушіде бөліктен бөлікке дейін тұрақты сапаны қамтамасыз ететін процесті басқару жүйесі болуы керек. Бұл құралды басқаруды, салқындатқышты басқаруды және машинаға техникалық қызмет көрсетуді қамтиды. Жеткізушіде әрбір өндірістік лот бойынша ойықтың дәлдігін тексеретін тексеру жүйесі болуы керек. Бұған калибрленген өлшеуіштер, CMM және оқытылған инспекторлар кіреді. Ал жеткізушінің ұқсас қолданбалар үшін белдік шығырларын өндіру тәжірибесі болуы керек. Төмендегі кестеде осы бағалау критерийлері жинақталған.
| Бағалау критерийі | Не іздеу керек | Неліктен маңызды |
| Өңдеу жабдықтары | CNC токарлық станоктар, CNC тегістеуіштер, тірі аспаптар | Төзімділіктерді ұстау мүмкіндігін қамтамасыз етеді |
| Құралдар | Дәл пішінді құралдар, өңделген тегістеу дөңгелектері | Ойық профилінің дәлдігін қамтамасыз етеді |
| Процесті басқару | Құралдарды басқару, салқындатқышты басқару, техникалық қызмет көрсету | Бөлімнен бөлікке сәйкестікті қамтамасыз етеді |
| Тексеру жүйесі | Калибрленген калибрлер, CMM, дайындалған инспекторлар | Әрбір лот бойынша ойықтың дәлдігін тексереді |
| Тәжірибе | Ұқсас қолданбалардағы жазбаларды бақылаңыз | Мүмкіндік пен сенімділікті көрсетеді |
Hawen-де біздің зауыт он жылдан астам уақыт бойы белдік шығыршықтарын шығарады. Біз алдыңғы қатарлы CNC өңдеу және тегістеу жабдықтарына инвестиция салдық және біз сапаны бақылаудың кешенді жүйесін қолдаймыз. Біздің инженерлік топ спецификацияға және қолданбалы инженерияға көмектесуге дайын. Біз сізді осы критерийлер бойынша бағалауға және белдік шығырлар бойынша серіктес ретінде қарастыруға шақырамыз.
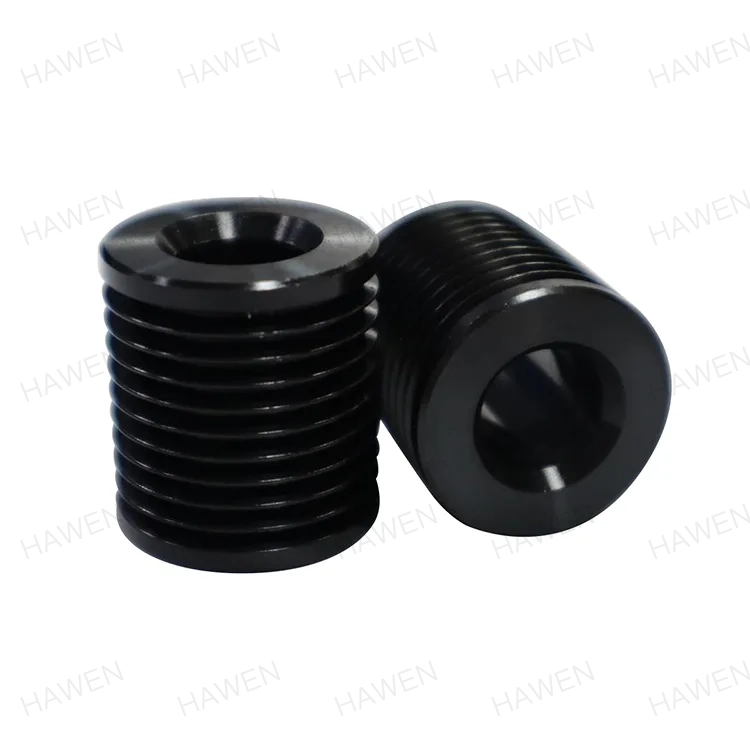
Төмендегі кестеде біздің белдік шығырларымызға арналған өнімнің негізгі параметрлері берілген. Бұл шығырлар конвейерлерге, HVAC жетектеріне, ауылшаруашылық машиналарына және өнеркәсіптік желдеткіштерге арналған. Біздің зауыт арнайы талаптарға сай арнайы шығырларды да шығара алады.
| Параметр | Спецификация диапазоны | Ескертпелер |
| Сыртқы диаметрі | 50 - 1200 мм | Арнайы өлшемдер қол жетімді |
| Groove профилі | V-белдік, уақыт белдігі, жалпақ белдік | Арнаулы профильдер қолжетімді |
| Ойықтар саны | 1 - 12 | Пайдаланушы конфигурациялары қол жетімді |
| Ойық бұрышқа төзімділік | +/- 0,5 градус (бұрылған), +/- 0,1 градус (жер) | Қолданба негізінде таңдалған |
| Ойық диаметрінің төзімділігі | +/- 0,05 мм (бұрылған), +/- 0,01 мм (жер) | Қолданба негізінде таңдалған |
| Беткі әрлеу | Ra 0,8 - 1,6 мкм (жер) | Белдік тозуын азайтады |
| Материал | Шойын, болат, алюминий | Күш пен салмақ үшін таңдалған |
| Теңдестіру | G16 немесе жақсырақ | Дірілді азайтады |
| MOQ | 10 дана | Үлкен тапсырыстар үшін келісуге болады |
| Тоқтау | 2 - 4 апта | Саны мен теңшеуге байланысты |
Біздің зауытта біз осы және т.б. сипаттамаларға сай белдік шығырларымызды шығарамыз. Біз диаметрді, ойық профилін, ойықтар санын, материалды және рұқсаттарды сіздің нақты талаптарыңызға сәйкес реттей аламыз. Біздің сапаны бақылау жүйеміз шикізатты тексеруді, технологиялық тексеруді және жөнелтуге дейін соңғы тексеруді қамтиды. Біздің мақсатымыз – тұтынушыларымызға өнімділік талаптарына сәйкес келетін жоғары сапалы белдік шығырлармен қамтамасыз ету.
1-сұрақ: Белдік шығырының өнімділігі үшін ең маңызды ойық параметрі қандай?
Жауап: Ойықтың ең маңызды параметрі - ойықтың бұрышы. Ойық бұрышы белдіктің ойыққа қалай сыналатынын және жетек қанша қуат бере алатынын анықтайды. Бір дәрежедегі қателік белдіктің қуат беру қабілетін төмендетіп, біркелкі емес тозуға әкелуі мүмкін. Осы себепті, ойық бұрышын қолдану түріне байланысты +/- 0,5 градус немесе одан да қатаң рұқсатпен көрсету керек.
2-сұрақ: Егер шығыр бұрылған болса, тегістеу не үшін қажет?
Жауап: Тегістеу ойық дәлдігі мен бетті өңдеудің ең жоғары деңгейіне жету үшін қажет. Бұрау +/- 0,5 градусқа дейінгі ойық бұрышына төзімділікке және Ra 1,6-3,2 мкм беттік өңдеуге қол жеткізе алады. Тегістеу +/- 0,1 градус ойық бұрышына төзімділікке және Ra 0,4-0,8 мкм беттік өңдеуге қол жеткізе алады. Жақсартылған дәлдік пен әрлеу белдік тозуын, дірілді және шуды азайтады және олар қуат беру тиімділігін арттырады.
3-сұрақ: Мен алған шкивтің ойық дәлдігін қалай тексеруге болады?
Жауап: Ойық өлшегіш, микрометр және теру индикаторы арқылы ойықтың дәлдігін тексеруге болады. Ойық өлшегіш ойықтың бұрышы мен профилін тексереді. Микрометр ойықтың диаметрін тексереді. Теру индикаторы ойықтың ағуын тексереді. Маңызды қолданбалар үшін үлгіні CMM тексеруі үшін метрология зертханасына жіберуге болады. Zhejiang Hawen Electromechanical Co., Ltd. компаниясында біз әрбір жөнелтілімде тексеру есептерін береміз.
4-сұрақ: Ойықтың дәлдігін қалпына келтіру үшін тозған шкивтерді қайта өңдеуге бола ма?
Жауап: Кейбір жағдайларда ойықтың дәлдігін қалпына келтіру үшін тозған шкивтерді қайта өңдеуге болады. Процесс дұрыс бұрыш пен профильді қалпына келтіру үшін ойықтан аз мөлшерде материалды алып тастауды қамтиды. Дегенмен, бұл ойықтың диаметрін азайтады, бұл жылдамдық қатынасына әсер етуі мүмкін. Қайта өңдеу тек шығырда жеткілікті материал болған жағдайда және қысқартылған диаметр қолдану үшін қолайлы болған жағдайда ғана мүмкін болады. Біздің инженерлік топ қайта өңдеудің өміршең нұсқа екендігі туралы кеңес бере алады.
5-сұрақ: Тапсырыс беруші белдік шығырларының әдеттегі жеткізу уақыты қандай?
Жауап: Арнайы белдік шығырларының әдеттегі жеткізу уақыты сызба мақұлданғаннан кейін 2-4 апта. Жеткізу уақыты ойық профилінің күрделілігіне, материалға және тапсырыс берілген мөлшерге байланысты. Үлкен тапсырыстар немесе күрделі профильдер үшін жеткізу уақыты ұзағырақ болуы мүмкін. Біздің зауытта біз тұтынушылармен олардың жеткізу талаптарын қанағаттандыру үшін тығыз жұмыс жасаймыз.
Ойықтың дәлдігі мен дәйектілігі белдік шығырының өнімділігінің негізі болып табылады. Ойықты қалыптастыру үшін қолданылатын өңдеу процестері — бұру, ойық ашу және тегістеу — шығырдың сенімді қуат беруін қамтамасыз ететінін немесе таспаның тозуын, шу мен дірілді тудыратынын анықтайды. Сатып алушылар үшін бұл процестерді түсіну сапаның дұрыс деңгейін анықтау және жеткізушіні бағалау үшін өте маңызды. Zhejiang Hawen Electromechanical Co., Ltd. компаниясында біздің зауытта ең талап етілетін ойықтардың төзімділігіне сәйкес келетін белдік шығырларды шығаруға арналған жабдықтар, құрал-саймандар және тәжірибе бар. +/- 0,1 градусқа дейінгі ойық бұрыштарына және Ra 0,8 мкм немесе одан жақсырақ беткейлерге қол жеткізу үшін біз CNC өңдеуді және дәл тегістеуді қолданамыз.
Конвейерлерге, HVAC жетектеріне, ауылшаруашылық машиналарына немесе өнеркәсіптік желдеткіштерге арналған шығырларды сатып алсаңыз да, талаптарыңызды талқылау үшін бізбен байланысуға шақырамыз. Біз үлгілерді, техникалық деректерді және теңшелген шешімдерді ұсына аламыз. Сапа мен тұтынушылардың қанағаттануына деген ұмтылысымыз бізді бүкіл әлемдегі бизнес үшін сенімді серіктеске айналдырды.
Zhejiang Hawen Electromechanical Co., Ltd компаниясына бүгін хабарласыңызбелдік шкивіне қойылатын талаптарды талқылау және біздің өңдеу мүмкіндіктеріміз ойық дәлдігінің сипаттамаларына қалай сәйкес келетінін білу үшін.
Мекенжай:№809 Цзиньниу көшесі, Биху қаласы, Лианду ауданы, Лишуй қаласы, Чжэцзян провинциясы Қытай
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Барлық құқықтар қорғалған. Links| Sitemap| RSS| XML| Құпиялылық саясаты